


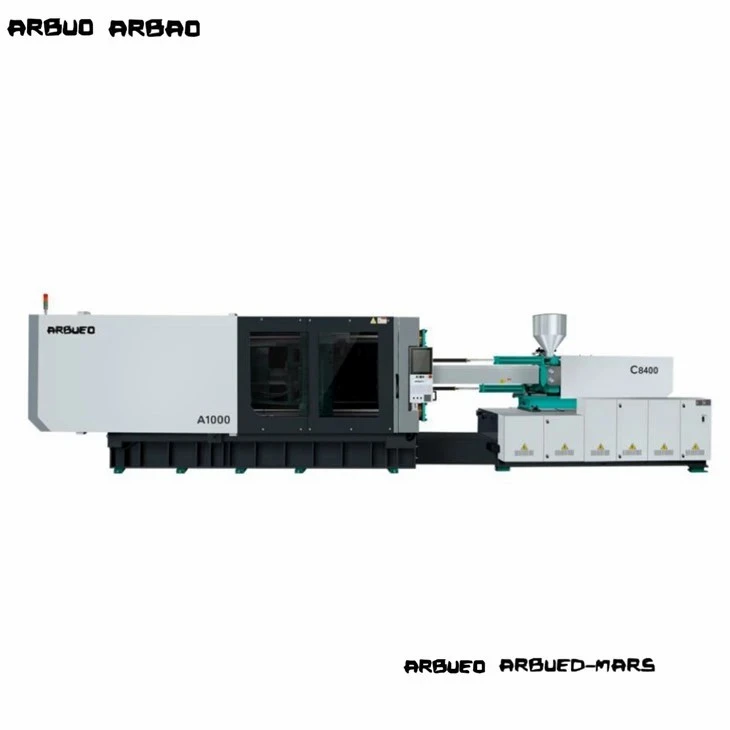
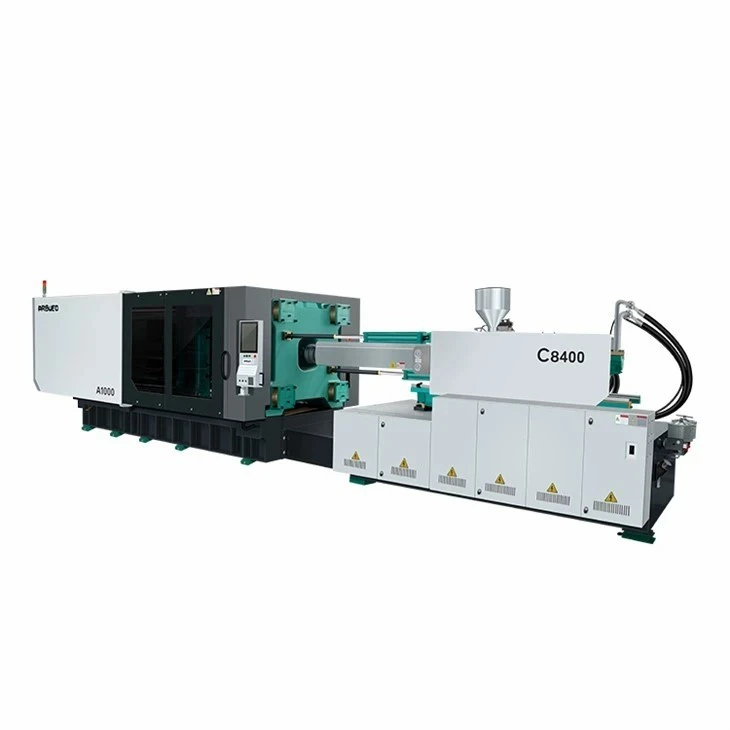
বড় ইনজেকশন ছাঁচনির্মাণ মেশিন
বড় ইনজেকশন ছাঁচনির্মাণ মেশিন প্রস্তুতকারক
Large injection molding machines (clamping force >= 450 টন / 4,500 kN) স্বয়ংচালিত, প্যাকেজিং, লজিস্টিকস এবং অ্যাপ্লায়েন্স সেক্টর জুড়ে বাল্ক থার্মোপ্লাস্টিক উপাদানগুলি প্রক্রিয়া করে। ভারী ছাঁচ পরিচালনার জন্য কাঠামোগত দৃঢ়তা, সুনির্দিষ্ট প্ল্যাটেন সমান্তরালতা, স্থিতিশীল প্লেটেন চলাচল, এবং শক্তি-দক্ষ হাইড্রোলিক বা হাইব্রিড ড্রাইভ আর্কিটেকচারের প্রয়োজন।
এই নির্দেশিকাটি আমাদের ভারী-টনেজ মেশিনারি প্ল্যাটফর্ম জুড়ে প্রযুক্তিগত কনফিগারেশন, প্লেটেন মাত্রা, টাই-বার স্পেসিং এবং শট ক্ষমতা প্রদান করে। এটি মেশিনের স্পেসিফিকেশনের সাথে ছাঁচের মাত্রা, রজন প্রবাহের প্রয়োজনীয়তা, এবং চক্রের সময় লক্ষ্যমাত্রা মেলাতে টুলমেকার, ম্যানুফ্যাকচারিং ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট ডিরেক্টরদের সহায়তা করে।


বড় ইনজেকশন ছাঁচনির্মাণ মেশিন ওভারভিউ
ভারী-টনেজ ইনজেকশন মোল্ডিং সিস্টেম দুটি-প্ল্যাটেন হাইড্রোলিক/সার্ভো-ইলেকট্রিক হাইব্রিড স্ট্রাকচার বা অপ্টিমাইজ করা পাঁচ-পয়েন্ট ডাবল-টগল মেকানিকাল ক্ল্যাম্পিং মেকানিজম ব্যবহার করে।
ক্ল্যাম্পিং আর্কিটেকচার
দুটি-প্লেটেন সিস্টেম: উচ্চ গতির প্ল্যাটেন চলাচলের জন্য সরাসরি হাইড্রোলিক ট্রাভার্সিং সিলিন্ডার ব্যবহার করুন, চারটি টাই-বার লকিং নাট এবং ছোট-স্ট্রোক হাইড্রোলিক টনেজ সিলিন্ডারের সাথে মিলিত। এই নকশাটি টগল লিঙ্ক পরিধান দূর করে, তিনটি প্ল্যাটেন সেটআপের তুলনায় মেশিনের পদচিহ্ন 20% থেকে 30% হ্রাস করে
পাঁচ-পয়েন্ট টগল সিস্টেম: সার্ভো-হাইড্রোলিক ইউনিট দ্বারা চালিত সুষম যান্ত্রিক টগল লিঙ্কগুলি ব্যবহার করুন। এই সিস্টেমগুলি দ্রুত প্লেটেন চলাচল, ছাঁচের স্পর্শের আগে প্রাকৃতিক গতিগত হ্রাস এবং শীতল পর্যায়ে শক্তি-দক্ষ লকআপ সরবরাহ করে।
ইনজেকশন আর্কিটেকচার
ডাবল-সিলিন্ডারের ব্যালেন্সড ইনজেকশন ইউনিটগুলি উচ্চ-চাপের ইনজেকশনের সময় (2,200 বার পর্যন্ত) লিনিয়ার গাইডে টিল্ট টর্ক দূর করে।
নাইট্রাইডেড বা বাইমেটালিক স্ক্রু এবং ব্যারেল অ্যাসেম্বলিগুলি গ্লাস-ফাইবার রিইনফোর্সড রেজিন (PP-GF30, PA66-GF30), স্ট্রাকচারাল অ্যালয় এবং পুনর্ব্যবহৃত পলিমারগুলি পরিচালনা করে।
সার্ভো-বৈদ্যুতিক বা পরিবর্তনশীল-স্থানচ্যুতি হাইড্রোলিক পাম্প সিস্টেমগুলি সুনির্দিষ্ট বন্ধ-লুপ গতি এবং চাপ নিয়ন্ত্রণ প্রদান করে, +/- 0.1% এর মধ্যে ইনজেকশন পুনরাবৃত্তিযোগ্যতা বজায় রাখে।
মেশিন রেঞ্জ
ক্ল্যাম্পিং ফোর্স, ড্রাইভ সিস্টেম এবং টার্গেট অ্যাপ্লিকেশানের উপর ভিত্তি করে আমাদের বড়-টনের সরঞ্জামগুলিকে চারটি স্বতন্ত্র কাঠামোগত লাইনে শ্রেণীবদ্ধ করা হয়েছে:
|
সিরিজ |
ক্ল্যাম্পিং ফোর্স রেঞ্জ |
ক্ল্যাম্প সিস্টেম |
ড্রাইভের ধরন |
প্রাথমিক প্রযুক্তিগত ফোকাস |
|
HT-টি সিরিজ |
450T - 1,000T |
5-পয়েন্ট টগল |
সার্ভো-হাইড্রোলিক |
সাধারণ বড় অংশ, গভীর-পাত্রে আঁকা, শিল্প ক্রেট। |
|
HD-TP সিরিজ |
600T - 3,200T |
দুই-প্ল্যাটেন |
সার্ভো-হাইড্রোলিক / হাইব্রিড |
স্বয়ংচালিত বাম্পার, ড্যাশবোর্ড, বড় প্যালেট বাক্স, শক্ত পদচিহ্ন ইনস্টলেশন। |
|
HS-PET সিরিজ |
450T - 800T |
ভারী-ডিউটি টগল |
উচ্চ-ফ্লো সার্ভো |
পিইটি প্রিফর্ম উৎপাদন (128টি গহ্বর পর্যন্ত), বিশেষ উচ্চ-টর্ক প্লাস্টিকাইজিং ইউনিট। |
|
HE-ইলেকট্রিক সিরিজ |
450T - 900T |
সার্ভো-ইলেকট্রিক |
সম্পূর্ণ বৈদ্যুতিক/হাইব্রিড |
ক্লিনরুম মেডিকেল প্যাকেজিং, অপটিক্যাল লাইট গাইড, অতি-সুনির্দিষ্ট পাতলা-ওয়াল স্বয়ংচালিত অংশ। |
পণ্য তালিকা
HD-600TP টু-প্লেটেন ইনজেকশন মোল্ডিং মেশিন
ক্ল্যাম্পিং ফোর্স: 6,000 kN (600 টন)
টাই-বার ক্লিয়ারেন্স (H x V): 920 x 850 মিমি
সর্বোচ্চ শট ওজন (PS): 2,850 গ্রাম
স্ক্রু ব্যাস: 80 / 90 / 100 মিমি
মূল বৈশিষ্ট্য: সরাসরি-লক টাই-বার মেকানিজম সহ কমপ্যাক্ট ফুটপ্রিন্ট ডিজাইন; আনুপাতিক বন্ধ-কোর-টান সিকোয়েন্সের জন্য লুপ নিয়ন্ত্রণ অন্তর্ভুক্ত করে।
HT-800T ফাইভ-পয়েন্ট টগল মেশিন
ক্ল্যাম্পিং ফোর্স: 8,000 kN (800 টন)
টাই-বার ক্লিয়ারেন্স (H x V): 1,060 x 980 মিমি
সর্বোচ্চ শট ওজন (PS): 4,320 গ্রাম
স্ক্রু ব্যাস: 95/105/115 মিমি
মূল বৈশিষ্ট্য: উচ্চ-দৃঢ়তা বাক্স-টাইপ প্ল্যাটেনগুলি উচ্চ টনেজের অধীনে প্ল্যাটেনের বিচ্যুতি কমানোর জন্য ফিনিট এলিমেন্ট অ্যানালাইসিস (এফইএ) এর মাধ্যমে তৈরি করা হয়েছে।
HD-1200TP টু-প্লেটেন মেশিন
ক্ল্যাম্পিং ফোর্স: 12,000 kN (1,200 টন)
টাই-বার ক্লিয়ারেন্স (H x V): 1,320 x 1,200 মিমি
সর্বোচ্চ শট ওজন (PS): 7,800 গ্রাম
স্ক্রু ব্যাস: 115/125/135 মিমি
মূল বৈশিষ্ট্য: স্বয়ংক্রিয় টাই-বার প্রত্যাহার (শীর্ষ নন-অপারেটর সাইড) সরলীকৃত সাইড-বড় স্বয়ংচালিত টুলিং লোড করার জন্য।
HD-1800TP স্বয়ংচালিত-গ্রেড দুই-প্লেটেন মেশিন
ক্ল্যাম্পিং ফোর্স: 18,000 kN (1,800 টন)
টাই-বার ক্লিয়ারেন্স (H x V): 1,600 x 1,450 মিমি
সর্বোচ্চ শট ওজন (PS): 14,200 গ্রাম
স্ক্রু ব্যাস: 140 / 155 / 170 মিমি
মূল বৈশিষ্ট্য: সিঙ্ক্রোনাইজড অনুক্রমিক ভালভ গেট নিয়ন্ত্রণের সাথে মাল্টি-পর্যায়ের ইনজেকশন প্রোফাইলিং (১৬টি বায়ুসংক্রান্ত/হাইড্রোলিক জোন পর্যন্ত)।
HD-2500TP ভারী শিল্প মেশিন
ক্ল্যাম্পিং ফোর্স: 25,000 kN (2,500 টন)
টাই-বার ক্লিয়ারেন্স (H x V): 1,900 x 1,700 মিমি
সর্বোচ্চ শট ওজন (PS): 22,500 গ্রাম
স্ক্রু ব্যাস: 165 / 180 / 200 মিমি
মূল বৈশিষ্ট্য: বৈদ্যুতিক স্ক্রু ড্রাইভ বিকল্প সহ ডুয়াল প্লাস্টিকাইজিং সিলিন্ডার; লজিস্টিক বর্জ্য কন্টেইনার এবং প্যালেটগুলির জন্য ক্রমাগত উচ্চ-ভলিউম পলিমার গলতে সক্ষম।
HD-3200TP আল্ট্রা-লার্জ স্ট্রাকচারাল মেশিন
ক্ল্যাম্পিং ফোর্স: 32,000 kN (3,200 টন)
টাই-বার ক্লিয়ারেন্স (H x V): 2,200 x 1,950 মিমি
সর্বোচ্চ শট ওজন (PS): 35,000 গ্রাম
স্ক্রু ব্যাস: 190 / 210 / 230 মিমি
মূল বৈশিষ্ট্য: সক্রিয় প্ল্যাটেন টিল্ট ক্ষতিপূরণ সহ শক্তিশালী প্ল্যাটেন কাঠামো, মাল্টি-গহ্বর অটোমোটিভ বাহ্যিক ছাঁচনির্মাণ এবং সিভিল ইউটিলিটি চেম্বারগুলির জন্য প্রকৌশলী।
মূল প্রযুক্তিগত বৈশিষ্ট্য
ক্ল্যাম্পিং স্ট্রাকচারের দৃঢ়তা এবং সীমাবদ্ধ উপাদান বিশ্লেষণ (এফইএ)
সর্বাধিক টনেজের অধীনে প্ল্যাটেনের বিকৃতির কারণে ছাঁচের ফ্ল্যাশ, পার্টিশন লাইন পরিধান এবং অ{0}}অভিন্ন প্রাচীর বেধ হয়।
প্ল্যাটেন ফিচার বক্স-FEA এর মাধ্যমে তৈরি করা হয়েছে ফ্রেম রিইনফোর্সমেন্ট যাতে পুরো ছাঁচ মাউন্টিং ফেস জুড়ে সমানভাবে ক্ল্যাম্পিং বল বিতরণ করা হয়।
প্লেটেন সমান্তরাল মধ্যে রয়ে গেছে<= 0.08 mm/m under 100% clamping loads.
ক্রোম-প্লেটেড 42CrMo হাই-টেনসিল স্টিল টাই-বারগুলিকে ইন্ডাকশন হার্ডেনিং এবং অতিস্বনক নন-ধ্বংসাত্মক পরীক্ষা (এনডিটি) করা হয় যাতে চক্রীয় লোডের চাপে ক্লান্তি ক্র্যাকিং প্রতিরোধ করা হয়।
সার্ভো-হাইড্রোলিক ড্রাইভ আর্কিটেকচার
অভ্যন্তরীণ গিয়ার পাম্পের সাথে মিলিত স্থায়ী চুম্বক সিঙ্ক্রোনাস সার্ভো মোটর দ্বারা চালিত।
গতিশীল চাপ এবং গতি সমন্বয়ের জন্য প্রতিক্রিয়া সময়:<= 30 ms.
প্রথাগত পরিবর্তনশীল-স্থানচ্যুতি পাম্প মেশিনের তুলনায় শক্তির ব্যবহার 30% থেকে 55% কমে যায়, কারণ হোল্ডিং এবং কুলিংয়ের পর্যায়ে মোটরের গতি শূন্যের কাছাকাছি চলে যায়।
প্লাস্টিকাইজিং সিস্টেম এবং পরিধান প্রতিরোধের
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV)।
বাইমেটালিক বিকল্প (ক্ষয়কারী/ক্ষয়কারী রেজিন): নিকেল-ব্যারেলের মধ্যে খাদ ভিত্তিক আস্তরণ, একটি টাংস্টেন কার্বাইড স্প্রে-ওয়েল্ডেড স্ক্রু ফ্লাইট লেপ (হার্ডনেস 60 - 65 HRC) 30% পর্যন্ত গ্লাস ফাইবার লোড করার জন্য যুক্ত।
ব্যারিয়ার স্ক্রু জ্যামিতি বিচ্ছুরণকারী এবং বিতরণকারী মিশ্রণ উপাদানগুলির সাথে +/- 1.5 ডিগ্রি সেলসিয়াসের মধ্যে গলিত তাপীয় একতা নিশ্চিত করে।
যথার্থ হাইড্রোলিক কন্ট্রোল এবং অটোমেশন ইন্টারফেস
আনুপাতিক ভালভগুলি ছাঁচ খোলার/বন্ধ করার মন্থরতা, কোর টান, এবং ইজেকশন সিকোয়েন্স নিয়ন্ত্রণ করে।
EtherCAT/CANbus ইন্ডাস্ট্রিয়াল কমিউনিকেশন নেটওয়ার্ক সরাসরি লিনিয়ার ট্রান্সডুসারের সাথে ইন্টারফেস (অবস্থান রেজোলিউশন 0.01 মিমি)।
স্ট্যান্ডার্ড ইউরোম্যাপ 63 / ইউরোম্যাপ 73 ইন্টারফেস প্লাগ-এবং-টপ-এন্ট্রি রোবট, সাইড-এন্ট্রি স্প্রু পিকার, ম্যাগনেটিক মোল্ড ক্ল্যাম্পিং সিস্টেম এবং ক্রমিক হট রানার কন্ট্রোলারের সাথে একীকরণের অনুমতি দেয়।
ক্ল্যাম্পিং ফোর্স, মোল্ড সাইজ ও শট ক্যাপাসিটি
একটি ছাঁচকে সঠিক মেশিনের সাথে মেলানোর জন্য প্রক্ষিপ্ত এলাকা, ছাঁচের উচ্চতা, টাই-বারের মধ্যে ছাড়পত্র এবং রজন ঘনত্ব মূল্যায়ন করা প্রয়োজন।
ক্ল্যাম্পিং ফোর্স (kN)=[ অংশ ও রানার সিস্টেমের প্রজেক্টেড এরিয়া (cm2) x গড় গহ্বরের চাপ (বার) ] / 100
উচ্চ সান্দ্রতা সহ পলিমার (যেমন, PC, PMMA, PA-GF): গড় গহ্বরের চাপ প্রয়োজন 400 - 700 বার।
কম সান্দ্রতা সহ পলিমার (যেমন, PP, PE, PS): 250 - 450 বারের গড় গহ্বরের চাপ প্রয়োজন।
টাই-বারগুলির মধ্যে ক্লিয়ারেন্স (H x V): টাই-বারের মধ্যে অনুভূমিক এবং উল্লম্ব দূরত্ব অবশ্যই ছাঁচের বাইরের প্লেটের মাত্রা অতিক্রম করতে হবে যদি না মেশিনে টপ টাই-বার পুলআউট ক্ষমতা থাকে৷
ছাঁচের উচ্চতা সীমা (মিনিট/সর্বোচ্চ): ছাঁচের মোট স্ট্যাকের উচ্চতা অবশ্যই মেশিনের দিবালোকের ক্ষমতার মধ্যে কঠোরভাবে পড়তে হবে:
সর্বোচ্চ দিবালোক=সর্বোচ্চ ছাঁচের উচ্চতা + ক্ল্যাম্পিং স্ট্রোক
ইজেক্টর স্ট্রোক এবং ফোর্স: নিশ্চিত করুন যে হাইড্রোলিক ইজেক্টর পিনগুলি ছাঁচ ইজেক্টর প্লেটের সাথে সারিবদ্ধ হয়েছে এবং গভীর-আঁকানোর অংশগুলি পরিষ্কার করার জন্য পর্যাপ্ত বল সরবরাহ করে৷
তাপীয় স্থিতিশীলতা বজায় রাখতে এবং পলিমারের অবক্ষয় এড়াতে:
ন্যূনতম শট ভর: মোট তাত্ত্বিক শট ক্ষমতার 20% অতিক্রম করা উচিত।
সর্বাধিক শট ভর: মোট তাত্ত্বিক শট ক্ষমতার 80% এর বেশি হওয়া উচিত নয় (PS সমতুল্য ঘনত্ব rho=1.05 g/cm3 এ গণনা করা হয়েছে)।
রজন ঘনত্ব সমন্বয় ফ্যাক্টর:
প্রকৃত শট ক্যাপাসিটি (রজন)=পিএস শট ক্যাপাসিটি x (লক্ষ্য রজনের গলে যাওয়া ঘনত্ব / পিএসের গলে যাওয়া ঘনত্ব)
প্রযুক্তিগত বিশেষ উল্লেখ
|
প্যারামিটার |
ইউনিট |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
ক্ল্যাম্পিং ফোর্স |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
ওপেনিং স্ট্রোক |
মিমি |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
টাই-বারগুলির মধ্যে দূরত্ব (H x V) |
মিমি |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
সর্বোচ্চ দিবালোক |
মিমি |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
মিন. / সর্বোচ্চ। ছাঁচ উচ্চতা |
মিমি |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
স্ক্রু ব্যাস (B-বিকল্প) |
মিমি |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D অনুপাত (B-বিকল্প) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
ইনজেকশন ভলিউম |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
শটের ওজন (পিএস) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
ইনজেকশন চাপ (B-স্ক্রু) |
বার |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
সর্বোচ্চ স্ক্রু গতি |
আরপিএম |
160 |
140 |
120 |
105 |
90 |
75 |
|
ইজেক্টর ফোর্স |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
ইজেক্টর স্ট্রোক |
মিমি |
250 |
300 |
350 |
400 |
450 |
500 |
|
তেল ট্যাংক ক্ষমতা |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
কিভাবে নির্বাচন করবেন
ভারী-টনেজ ইনজেকশন সরঞ্জাম নির্বাচন করার জন্য যান্ত্রিক, তাপীয় এবং উদ্ভিদ পরিকাঠামোর প্রয়োজনীয়তা মূল্যায়ন করা প্রয়োজন। এই ইঞ্জিনিয়ারিং যাচাইকরণ ক্রম অনুসরণ করুন:
ন্যূনতম টনেজের প্রয়োজনীয়তা গণনা করুন:
মোট প্রক্ষিপ্ত পৃষ্ঠের ক্ষেত্রফল (ঠান্ডা দৌড়বিদ সহ) অনুমান করুন এবং উপাদান-নির্দিষ্ট শিখর গহ্বরের চাপ দ্বারা গুণ করুন।
শারীরিক টুলিং মাত্রা পরীক্ষা করুন:
টাই-বার ক্লিয়ারেন্সের মধ্য দিয়ে বাইরের ছাঁচের মাত্রা যাচাই করুন। ন্যূনতম/সর্বোচ্চ প্ল্যাটেন শাট-উচ্চতা সীমার মধ্যে স্ট্যাকের উচ্চতা ফিট হয় তা নিশ্চিত করুন।
রজন এবং প্লাস্টিকাইজিং চাহিদা মূল্যায়ন করুন:
ঘষিয়া তুলিয়া ফেলিতে সক্ষম সংযোজন (GF/Talc) এর উপর ভিত্তি করে স্ট্যান্ডার্ড বনাম বাইমেটালিক স্ক্রু নির্বাচন করুন। পলিমার চেইন শিয়ারিং ছাড়াই সঠিক গলিত সমজাতীয়তা নিশ্চিত করতে L/D অনুপাত এবং টর্কের প্রয়োজনীয়তা মেলে।
অডিট ফ্যাক্টরি ইউটিলিটি এবং মেঝে ক্ষমতা:
পিক মোটর এবং হিটিং লোডের জন্য ট্রান্সফরমার পাওয়ার ক্ষমতা যাচাই করুন। সর্বোচ্চ ছাঁচ/মেশিন উপাদান ওজনের বিপরীতে ওভারহেড ক্রেনের উত্তোলন ক্ষমতা মূল্যায়ন করুন এবং ভারী স্ট্যাটিক লোড সমর্থন করতে মেঝে স্ল্যাবের বেধ পরিদর্শন করুন।
কোর সংজ্ঞায়িত করুন-টান এবং অটোমেশন ইন্টারফেস:
প্রয়োজনীয় হাইড্রোলিক কোর-পুল সার্কিট নির্ধারণ করুন এবং রোবোটিক অটোমেশনের জন্য ইউরোম্যাপ ইন্টারফেস প্রোটোকল (ইউরোম্যাপ 63, 73, বা 84) নির্বাচন করুন।
অ্যাপ্লিকেশন
মোটরগাড়ি সেক্টর
যন্ত্রাংশ: সামনে এবং পিছনের বাম্পার, দরজা ট্রিম মডিউল, উপকরণ প্যানেল, হুইল আর্চ লাইনার।
রেজিন: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF।
প্রযুক্তিগত প্রয়োজনীয়তা: প্রশস্ত বিভাজন লাইন জুড়ে ফ্ল্যাশ রোধ করার জন্য কম ক্ল্যাম্প বিচ্যুতি, ওয়েল্ড{0}}লাইন নিয়ন্ত্রণের জন্য অনুক্রমিক ভালভ গেট ইন্টিগ্রেশন, মাইক্রোসেলুলার ফোম মোল্ডিংয়ের জন্য কোর-ব্যাক ফাংশন (মুসেল প্রক্রিয়া)।
শিল্প প্যাকেজিং এবং লজিস্টিক
যন্ত্রাংশ: ভারী-শুল্ক ফেরতযোগ্য শিপিং ক্রেট, কৃষি বাক্স, 1,000-লিটার ভাঁজযোগ্য পাত্র, প্লাস্টিকের প্যালেট।
রেজিন: উচ্চ-ঘনত্ব পলিথিন (HDPE), পলিপ্রোপিলিন ইমপ্যাক্ট কপলিমার (PP-C)।
প্রযুক্তিগত প্রয়োজনীয়তা: ক্রমাগত দ্রুত সাইকেল চালানোর জন্য উচ্চ প্লাস্টিকাইজিং ক্ষমতা (কেজি/ঘন্টা); জটিল স্লাইড কোরের জন্য মাল্টি-স্টেজ কোর-টান সিকোয়েন্স।
ভোক্তা যন্ত্রপাতি এবং পরিবেশগত উপযোগিতা
যন্ত্রাংশ: ওয়াশিং মেশিনের বাইরের টব, এয়ার কন্ডিশনার প্রধান ফ্রেম, 120L/240L পৌরসভার বর্জ্য বিন, কেবল অ্যাক্সেস চেম্বার।
রেজিন: এইচডিপিই, পিপি, স্ট্রাকচারাল এবিএস।
প্রযুক্তিগত প্রয়োজনীয়তা: তাপীয় বিকৃতি ছাড়াই দীর্ঘ শীতল চক্র সহ্য করার জন্য কাঠামোগত অনমনীয়তা; মাল্টি-পয়েন্ট হাইড্রোলিক ইজেকশন সিস্টেম।
উত্পাদন, ইনস্টলেশন এবং কমিশনিং
উদ্ভিদ যথার্থ উত্পাদন
ভারী কাঠামোগুলিকে চাপের মধ্যে দিয়ে থাকে-ডিজিটাল তাপ-চিকিত্সা চুল্লিগুলিতে যন্ত্রের আগে রিলিফ অ্যানিলিং।
জ্যামিতিক সহনশীলতা রক্ষা করার জন্য প্ল্যাটেন পৃষ্ঠতল এবং টাই-বারের বোরগুলি বড় CNC মেঝে-টাইপ বোরিং মিলগুলিতে একক সেটআপে মেশিন করা হয়।
মান নিয়ন্ত্রণ এবং কারখানা গ্রহণযোগ্যতা পরীক্ষা (FAT)
প্রতিটি মেশিন প্রেরণের আগে সর্বাধিক অপারেটিং গতিতে 24-ঘন্টা ড্রাই-রান টেস্টিং চক্রের মধ্য দিয়ে যায়।
লেজার ইন্টারফেরোমিটার প্লেটেন সারিবদ্ধকরণ এবং গতি পুনরাবৃত্তিযোগ্যতা যাচাই করে। হাইড্রোলিক লাইনগুলি লিক প্রতিরোধের জন্য চাপ-1.5 গুণ কাজের চাপে পরীক্ষা করা হয়।
লজিস্টিক, ইন্সটলেশন এবং সাইট অ্যাকসেপ্টেন্স টেস্টিং (SAT)
লজিস্টিকস: ফ্ল্যাট-র্যাক এবং খোলা-শীর্ষ পাত্রে মডুলার সাব-অ্যাসেম্বলি (ক্ল্যাম্পিং ইউনিট, ইনজেকশন ইউনিট, হাইড্রোলিক পাওয়ার প্যাক) হিসাবে পাঠানো হয়।
ইনস্টলেশন: রিইনফোর্সড ইন্ডাস্ট্রিয়াল কংক্রিটের মেঝেতে ভারী-ডিউটি ওয়েজ মাউন্ট ব্যবহার করে নির্ভুল লেভেলিং (ন্যূনতম কংক্রিটের বেধ: 250 - 300 মিমি)।
কমিশনিং: সাইটের যাচাইকরণের মধ্যে রয়েছে হাইড্রোলিক তেল পরিচ্ছন্নতা ফ্লাশিং (ISO 4406 স্ট্যান্ডার্ড 16/14/11), হিটিং জোনগুলির ক্রমাঙ্কন, টাই-বার লকগুলির সারিবদ্ধকরণ, এবং গ্রাহক ছাঁচ টুলিং এবং অটোমেশনের সাথে সম্পূর্ণ একীকরণ পরীক্ষা।
কাস্টমাইজেশন এবং OEM
আমরা আমাদের বৃহৎ মেশিনগুলিকে বিশেষায়িত উত্পাদন কোষগুলিতে সংহত করার জন্য উপযুক্ত যান্ত্রিক, জলবাহী এবং সফ্টওয়্যার পরিবর্তনগুলি অফার করি:
বর্ধিত দিবালোক এবং বর্ধিত ছাঁচ উচ্চতা:প্ল্যাটেন এক্সটেনশন এবং প্রসারিত টাই-গভীর-আঁকো ছাঁচনির্মাণ অ্যাপ্লিকেশনের জন্য বারগুলি (যেমন, ট্র্যাশ ক্যান, গভীর ট্যাঙ্ক)।
টাই-বার পুলিং সিস্টেম:উপরের বা পাশের অবস্থানে হাইড্রোলিক টাই-বার নিষ্কাশন অনুভূমিক ছাঁচ লোড করার অনুমতি দেয় যেখানে ওভারহেড ক্রেন ক্লিয়ারেন্স সীমাবদ্ধ থাকে।
বিশেষায়িত প্লাস্টিকাইজিং ইউনিট:
50% পর্যন্ত গ্লাস ফাইবার বা মিনারেল ফিলার লোড করার জন্য উচ্চ-বাইমেটালিক ব্যারেল পরিধান করুন।
ক্ষয়-প্রতিরোধী স্ক্রু (ইনকোনেল বা ক্রোম-প্লেটেড স্টিল) পিভিসি এবং শিখা-প্রতিরোধী পলিমার প্রক্রিয়াকরণের জন্য।
হাইড্রোস্কোপিক রজন প্রসেস করার জন্য ভেন্টেড ব্যারেল আগে-শুকানো ছাড়াই।
একাধিক-উপাদান / সহ-ইঞ্জেকশন আপগ্রেড:মাল্টি-শট মোল্ডিংয়ের জন্য ইন্টিগ্রেটেড রোটারি টেবিল কন্ট্রোল সহ মডুলার সেকেন্ডারি ইনজেকশন ইউনিট (পিগিব্যাক, এল-শেপ, বা উল্লম্ব লেআউট)।
সম্পর্কিত মেশিন
বিশেষ প্রক্রিয়াকরণের প্রয়োজনীয়তা সমর্থন করার জন্য, আমরা পরিপূরক মেশিন প্ল্যাটফর্ম অফার করি:
সমস্ত-ইলেকট্রিক ইনজেকশন মোল্ডিং মেশিন (100T - 450T):
অতি-সুনির্দিষ্ট, ক্লিনরুম-তৈল দূষণের ঝুঁকিহীন চিকিৎসা এবং অপটিক্যাল উপাদানগুলির জন্য ডিজাইন করা প্রস্তুত সিস্টেম।
মাল্টি-কালার / মাল্টি-কম্পোনেন্ট মেশিন (150T - 1,600T):
মাল্টি-মেটেরিয়াল স্বয়ংচালিত আলো এবং নরম-গ্রিপ সিলের জন্য সমন্বিত ঘূর্ণমান টেবিল বা সূচক প্লেট।
পিইটি প্রিফর্ম সিস্টেম (250T - 800T):
উদ্দেশ্য-উচ্চ-টর্ক প্লাস্টিকাইজিং ইউনিট, চিল্ড প্লেটেন প্রযুক্তি, এবং ডেডিকেটেড পোস্ট-কুলিং অটোমেশন দিয়ে সজ্জিত উচ্চ গতির প্ল্যাটফর্ম তৈরি করা হয়েছে।
সহায়ক সরঞ্জাম এবং অটোমেশন:
সার্ভো রোবট, সেন্ট্রালাইজড ম্যাটেরিয়াল কনভেয়িং সিস্টেম, গ্র্যাভিমেট্রিক ব্লেন্ডার এবং ছাঁচের তাপমাত্রা কন্ট্রোলারগুলি উচ্চ-ভলিউম রজন থ্রুপুটের জন্য ক্রমাঙ্কিত।
FAQ
আমরা পেশাদার বড় ইনজেকশন ছাঁচনির্মাণ মেশিন প্রস্তুতকারক এবং চীনে সরবরাহকারী, উচ্চ মানের কাস্টমাইজড পরিষেবা প্রদানে বিশেষ। আমাদের কারখানা থেকে এখানে বিক্রয়ের জন্য পাইকারি বড় ইনজেকশন ছাঁচনির্মাণ মেশিনে আমরা আপনাকে আন্তরিকভাবে স্বাগত জানাই। মূল্য পরামর্শের জন্য, আমাদের সাথে যোগাযোগ করুন.